English
 Español
 русский
 日本語
 عربى
Контент
- 1 Что на самом деле делает полоса с фаской с бетонным основанием
- 2 Размеры, углы и профили фасок: согласование полосы с элементом
- 3 Магнитный, прибитый или клеевой: выбираем способ крепления
- 4 Давление, вибрация и тепло свежего бетона: что на самом деле перемещает фаску
- 5 Повторно используйте срок службы, чистящие и разделительные средства
- 6 Шесть дефектов линии фаски и способы их устранения
- 7 Установка полос фаски на поддоне: повторяемая последовательность
- 8 Стоимость, время выполнения заказа и что указать в запросе на покупку
- 9 Кромки сборного железобетона и кромки, отлитые на месте: одна и та же полоса, разные приоритеты
- 10 Часто задаваемые вопросы о полосах для снятия фасок по бетону
- 10.1 Какой размер фаски следует использовать на сборной стеновой панели толщиной 150 мм?
- 10.2 Достаточно ли сильны магниты, чтобы удерживать полосу фаски во время вибрации?
- 10.3 Сколько заливок выдержит полоса ПВХ с фаской?
- 10.4 Можно ли использовать магнитную фаску на деревянной опалубке?
- 10.5 Ослабляет ли фаска край бетона?
- 10.6 45 градусов лучше радиуса?
- 10.7 Почему вдоль линии фаски имеется плавник?
- 10.8 Какая температура отверждения является слишком высокой для магнитной фаски?
- 10.9 Нужен ли разделительный состав для фасок?
Полоса для фаски — это самый маленький предмет на поддоне, и его чаще всего обвиняют, когда кромка выходит неровная. Для большинства заводов по производству сборного железобетона рабочий ответ прост: Лента ПВХ размером 20 x 20 мм, угол наклона 45 градусов, на стальном поддоне, удерживается магнитами на расстоянии от 300 до 400 мм по центрам. . Тонкие архитектурные панели толщиной от 100 до 120 мм обычно лучше работают на опоре толщиной 15 мм, тяжелые балки и элементы моста - на опоре толщиной 25 мм, а радиусный профиль заменяет грань под углом 45 градусов там, где устойчивость к сколам имеет большее значение, чем резкая линия тени.
Эта комбинация выигрывает по практическим причинам, а не по теоретическим. Магнитная полоса устанавливается за несколько секунд, не оставляет отверстий для скоб на поверхности формы, отрывается под углом 45 градусов, не поднимая рычаг, и выдерживает десятки заливок, когда ее очищают и хранят в горизонтальном положении. Прибитые гвоздями полосы на фанере все еще работают, а склеенные полосы по-прежнему имеют место в одноразовых формах, но ни одна из них не соответствует скорости переключения магнитной системы на повторяющемся поддоне.
Детали, определяющие результат, описаны ниже: размер и угол профиля, метод крепления и расстояние, как давление свежего бетона и вибрация взаимодействуют с узким профилем, как паровой цикл влияет на магнит, срок службы повторного использования, дефекты, которые появляются чаще всего, и последовательность шагов, обеспечивающая повторяемость установки.
- Толщина элемента и ширина шва, поскольку фаска 25 мм на бордюре шириной 60 мм удаляет слишком большую часть ребер.
- Материал пресс-формы, потому что магнитам нужна стальная или стальная поверхность для работы.
- Температура отверждения, поскольку стандартные сорта неодима теряют прочность примерно при температуре выше 80 градусов Цельсия.
- Качество соединения, поскольку стыковое соединение с зазором 1 мм оставляет ребро на каждой отдельной панели.
Что на самом деле делает полоса с фаской с бетонным основанием
Фаска — это скос, образованный на краю бетонного элемента, обычно под углом 45 градусов. Полоса, образующая его, выполняет сразу четыре задачи: удаляет острые неровности, которые скалываются при зачистке, транспортировке и погрузочно-разгрузочных работах; он создает контролируемую линию отделения, поэтому форма открывается, не разрывая угол; он создает линию тени, от которой зависит архитектурный бетон; и это придает герметику определенную посадку в стыках панелей. Ни одна из этих работ не является косметической на заводе, отливающем одну и ту же панель пятьдесят раз в неделю.
Повреждение края является фактором затрат. Сколы или сколы на видимой поверхности необходимо отшлифовать, заполнить или понизить класс панели, а исправление - это ручная работа на том конце линии, где труд наименее продуктивен. Фаска правильного размера отодвигает точку разрушения от выступа, поскольку скос обеспечивает постепенную линию контакта по мере снятия формы.
Структурный эффект невелик. Фаска размером 20 x 20 мм позволяет удалить треугольную область площадью около 200 квадратных миллиметров на метр кромки, примерно 0,1 процента поперечного сечения панели толщиной 150 мм. . Вот почему фаски обычно указываются на каждой открытой дуге, а не только на тех, которые выглядят уязвимыми, и почему детали кромки рассматриваются как часть конструкции пресс-формы с первого чертежа. Наша собственная заметка о что делает фаска в цикле производства сборного железобетона более подробно освещает эту сторону планирования.
- Защита от сколов: удаляется тонкая окантовка, самая хрупкая часть любой панели.
- Линия освобождения: скос обеспечивает постепенный разрыв формы, а не разрыв.
- Линия тени: определенный скос маскирует небольшие отклонения в выравнивании панели на фасаде.
- Посадочное место для герметика: скос создает прямую, устойчивую поверхность для приклеивания герметика.
- Безопасность при обращении: скошенный край с меньшей вероятностью порежет перчатки и руки во время снятия изоляции.
Размеры, углы и профили фасок: согласование полосы с элементом
Размер фаски зависит от трех факторов: толщины элемента, конструкции соединения и требуемого внешнего вида. Полезное практическое правило заключается в том, что ножка фаски не должна превышать примерно одну десятую толщины элемента, поэтому панель толщиной 100 мм комфортно выдерживает от 10 до 15 мм, тогда как ножка шириной 20 мм является большой, но все же приемлемой для стеновой панели толщиной 150 мм. Если речь идет о соединении с герметиком, место фаски должно быть достаточно широким, чтобы принять ширину соединения плюс инструменты для герметика, и этот размер обычно решает спор раньше, чем эстетика.
| Размер полосы | Типовые элементы | Что стоит посмотреть |
|---|---|---|
| 10 мм х 10 мм | Бордюры, тонкие панели от 60 до 80 мм, небольшие архитектурные элементы. | Наименьшая линия тени; волнистая линия проявляется быстрее, чем на большой фаске |
| 15 мм х 15 мм | Стеновые панели от 100 до 150 мм, колонны, лестницы, водопропускные трубы | Обычный выбор там, где герметизирующие швы узкие. |
| 20 мм х 20 мм | Большинство сборных стеновых панелей и балок | Лучший баланс защиты, внешнего вида и повторного использования |
| 25 мм х 25 мм | Мостовые балки, тяжелые промышленные элементы, толстые профили | Требуется более прочная фиксация; более широкое лицо может сгибаться на длинных дистанциях |
| 30 мм х 30 мм | Элементы, которым требуется широкое гнездо для герметика или глубокая линия тени. | Прежде чем зафиксировать размер, подтвердите ширину шва. |
| Радиус от 20 до 25 мм | Архитектурные панели, лестницы, колонны, окантовки | Лучшее сопротивление сколам; стыки между профилями сложнее скрыть |
Сорок пять градусов — это значение по умолчанию, поскольку оно отбрасывает равномерную тень на обе стороны угла. Там, где требуется более тяжелая линия, существуют профили под углом 30 и 60 градусов, а для сборных лестниц и колонн часто выбирается радиус, потому что закругленное выступ не имеет тонкого сечения, которое можно было бы отколоть. Одна привычка избавляет от многих споров на сайте: сохраняйте единый размер на всех видимых сторонах проекта. Смешение полос шириной 15 мм и 20 мм на соседних панелях является частым источником жалоб, даже если каждая панель по отдельности правильна.
Магнитный, прибитый или клеевой: выбираем способ крепления
Полоса фаски должна оставаться на месте только во время укладки, вибрации и затвердевания бетона, а силы, действующие на нее, в основном представляют собой сопротивление, вибрацию и плавучесть, а не прямое давление со стороны бетонной головки. Вот почему выбор крепления обычно зависит от времени замены и состояния формы, а не от грубой силы. На стальных поддонах магнитный маршрут теперь используется по умолчанию, и та же логика действует для более широкого семейства поддонов. магнитные опалубочные системы используется для боковых форм, боковых направляющих и упоров.
Профили с фаской с магнитной фиксацией изготавливаются в виде профиля из ПВХ с железной вставкой сзади или в виде плоского профиля, закрепленного стальной направляющей. Магнит удерживает профиль на поддоне, а не на бетоне, и освобождается поворотом или рычагом. Переналадка на длинном поддоне измеряется секундами на полосу, и нет никаких отверстий для скоб, которые нужно заполнять, чистить или о которых нужно беспокоиться.
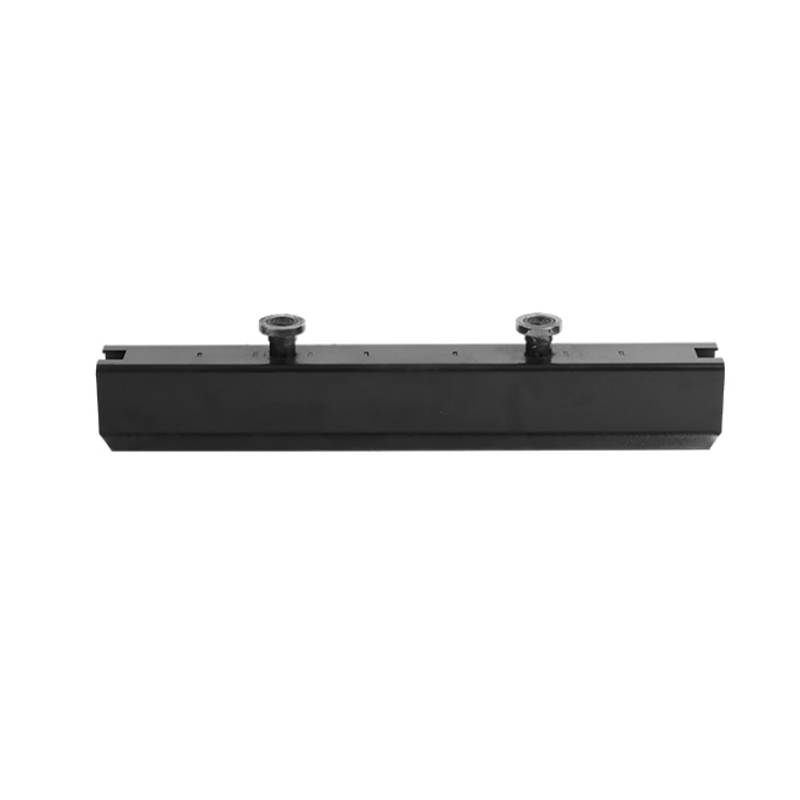
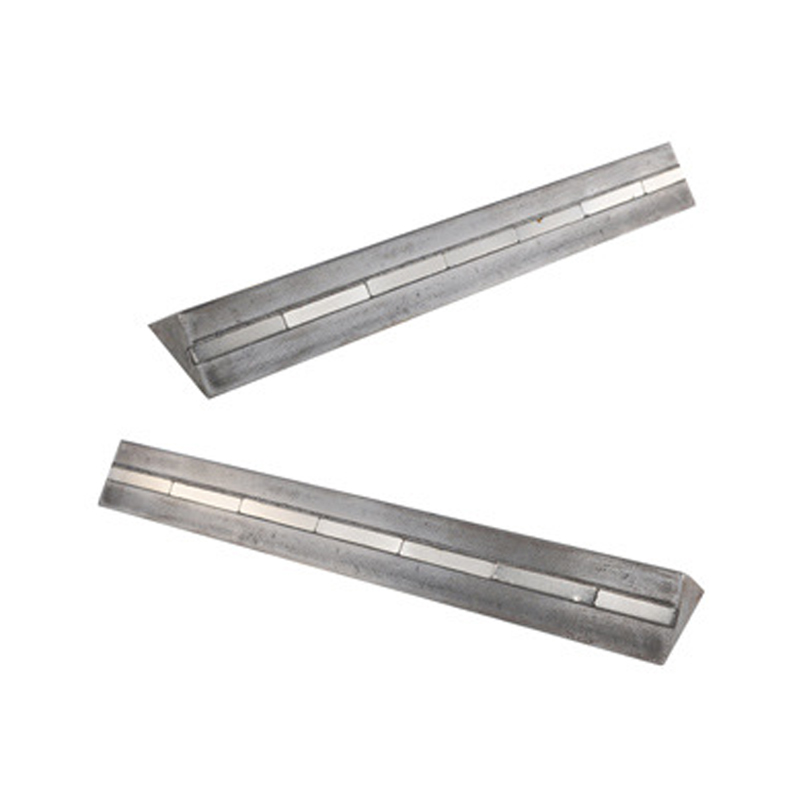 Фаска из сборного железобетона Фаска сборного железобетона представляет собой специальное магнитное устройство, используемое для фиксации и позиционирования фаской опалубки во время заливки. Магнит изготовлен из прочного магнитного материала. Посмотреть продукт →
| Метод | Тип пресс-формы | Повторное использование полосы | Основная слабость |
|---|---|---|---|
| Магнит | Стальной поддон или форма со стальной облицовкой | Высокий, обычно десятки заливок | Не работает с деревянными или пластиковыми формами; класс магнита ограничивает температуру отверждения |
| Скоба или гвоздь | Формы из фанеры и бруса | Умеренный; края деформируются там, где проходят крепления | Отверстия для крепежа и смятые концы полос |
| Контактный клей | Любое гладкое лицо | Низкий; Линия клея накапливается и заканчивается подъемом | Медленная очистка, неравномерная толщина и густой клей. |
| Уголок стальной болтовой или сварной | Стальные формы | Очень высокий | Стоимость обработки; вмятины печатаются на каждой панели, пока не будут устранены |
Полоски с гвоздями остаются стандартом для гипсовых работ, когда форма используется несколько раз. Результат решают две детали: скрепить скобы на расстоянии 150–200 мм друг от друга и держать полосу на одном уровне с лицевой стороной фанеры. Каждая неровность на кромке фанеры переходит прямо в линию фаски, и никакие заплатки впоследствии ее не скроют.
Одно замечание по поводу захвата, которое удивляет людей: свежий бетон прижимает профиль к поверхности формы, а не оттягивает его, поэтому магнит главным образом должен перестать скользить и плавать во время вибрации. Умеренная удерживающая сила, распределенная по нескольким точкам крепления, обычно превосходит один тяжелый магнит, расположенный на конце ленты.
Давление, вибрация и тепло свежего бетона: что на самом деле перемещает фаску
Свежий бетон ведет себя как тяжелая жидкость, пока не затвердеет. При плотности около 2400 кг на кубический метр из бетона высотой 2 м получается примерно 47 килопаскалей бокового давления у основания формы, а методы проектирования опалубки, такие как описанные в ACI 347 (Руководство по опалубке для бетона), допускают сокращение только для более медленных темпов укладки и более холодных и жестких смесей. Это давление действует на поверхность формы, и профиль фаски располагается на этой поверхности, поэтому полоса прижимается внутрь, а не отрывается от бетона.
Силы, которые действительно смещают фаску, носят локальный характер. Покерный вибратор – самый большой из них. Держите головку на расстоянии 100–150 мм от фаски, вставляйте на расстоянии 300–450 мм и никогда не позволяйте вибраторной головке касаться профиля. Прямой контакт – это то, как полосы смещаются, а также то, как на следующей панели появляется сотовая рёбра.
Тепло имеет значение дважды. ПВХ размягчается при повышении температуры формы, поэтому экструзия, которая кажется жесткой при 20 градусах Цельсия, становится заметно более гибкой в паровой камере при 70 градусах Цельсия; термостабилизированные составы лучше держат форму и дольше печатают более чистую линию. Во-вторых, стандартный неодимовый магнит имеет максимальную рабочую температуру около 80 градусов по Цельсию. Оставление обычных марок N в цикле отверждения паром — это медленный способ потерять удерживающую силу, поскольку магнит не восстанавливается полностью после многократного воздействия. Если магниты остаются в форме, более безопасным выбором являются марки с более высокой коэрцитивной силой, такие как H, SH или UH, или ферритовые сборки.
Тепловое движение легко недооценить. Жесткий ПВХ расширяется примерно на 0,005–0,007 процента на градус Цельсия, поэтому длина полосы длиной 6 м может измениться примерно на 0,005–0,007 процента. От 15 до 20 мм при повороте на 60 градусов. если он свободен в движении. Лучше закрепить полосу через равные промежутки времени и оставить пространство для расширения на концах, чем загонять длинный профиль в узкий канал, где он будет изгибаться и оставлять изгиб на каждой панели.
Повторно используйте срок службы, чистящие и разделительные средства
Полоса фаски ПВХ — это расходный материал с длительным, но ограниченным сроком службы. На практике заводы сообщают От 30 до 60 заливок из магнитного ПВХ-профиля. используется на одной и той же кромке и значительно больше, когда одна полоса предназначена для одного поддона и очищается после каждого цикла. Окончание срока службы скорее видимое, чем постепенное: лицевая сторона под углом 45 градусов закругляется, полоса приобретает заданную кривую или железная вставка начинает отделяться от корпуса из ПВХ.
- Сотрите цементную пасту, пока она еще мягкая. Затвердевшую пасту приходится соскабливать, а соскабливание забирает с собой поверхность.
- Проверяйте лицо под углом 45 градусов с помощью линейки каждые несколько недель. Закругленная поверхность образует мягкую неровную линию, которую не сможет исправить никакой разделительный состав.
- Храните полоски в горизонтальном положении, вдали от прямых солнечных лучей и обогревателей. Подвешивание полоски с одного конца придает завитку профиль.
- Осмотрите обратную сторону полосы на наличие заусенцев и бетонной крошки. Одно зернышко затвердевшей пасты под профилем создает неровности на каждой отлитой в тот день панели.
- Замените, а не ремонтируйте, если лицевая сторона повреждена. Полоса стоит гораздо меньше, чем трудозатраты на шлифовку одного края до требуемого качества.
Выбор разделительного агента имеет большее значение, чем ожидает большинство предприятий. Продукты на основе растворителей с высоким содержанием ароматических веществ могут разъедать ПВХ и вытягивать пластификатор с поверхности, что приводит к тому, что старые полосы раньше времени становятся твердыми, ломкими и блестящими. Средства на водной основе или с низким содержанием ароматических веществ сохраняют работоспособность профиля и их легче удалить с фаски. Какой бы продукт ни использовался, нанесите тонкий слой и вытрите излишки, потому что густой слой собирается в нижней части фаски и оставляет следы дырок при каждом отливе.
Шесть дефектов линии фаски и способы их устранения
Почти каждая проблема с фаской, наблюдаемая на линии сборного железобетона, возникает по одной из шести причин. У каждого есть дешевая починка и дорогая версия той же починки, а дешевая всегда делается перед заливкой.
- Волнистая линия фаски. Точки крепления расположены слишком далеко друг от друга или полоса перед укладкой была неровной. Уменьшите расстояние до 250 мм и проверьте неподвижную полосу 2-метровой линейкой перед установкой арматуры.
- Затирка ребер в местах стыков полос. Концы, срезанные на глаз, оставляют зазор 1 мм и более, и паста заполняет его при каждом слепке. Вырежьте квадрат, плотно соедините концы и заклейте скотчем все соединения шириной более 0,5 мм.
- Сколы после зачистки. Профиль подпирали по краю, а не отрывали от бетона, или магниты не были освобождены первыми. Отпустите магниты, затем поднимите полоску на 45 градусов.
- Вдоль фаски скопились жучки. Разделительный состав нанесен слишком сильно, или вибратор подошел слишком близко к лицу, направляя воздух к скосу вместо того, чтобы выпускать его.
- Полоса вмонтирована в панель. Отсутствие разделительного состава, поврежденный профиль или затекание бетона за полосой. Перед заливкой убедитесь, что задняя поверхность прилегает к форме.
- Несоответствие линий тени между панелями. Два разных размера полос или изношенный профиль, смешанный с новым на одном уровне. Уберите изношенные полоски с видимых краев и сохраните их для скрытых лиц.
Установка полос фаски на поддоне: повторяемая последовательность
Приведенная ниже последовательность действий применима на заводе, использующем панели смешанного типа на одном и том же поддоне. Это занимает несколько минут на первом поддоне и окупается в каждом последующем цикле.
- Очистите поверхность поддона и проверьте прямолинейность с помощью 2-метровой линейки. Погнутый край поддона невозможно исправить новой полосой.
- Отрежьте полосы под прямым углом, снимите заусенцы с концов и срежьте внешние углы под углом 45 градусов, чтобы обе стороны соприкасались без зазора.
- Прикрепите профиль лицевой стороной под 45 градусов к бетону и плоской задней стороной к поддону.
- Закрепите магнитами на расстоянии 300–400 мм от центра и добавьте крепление на расстоянии не более 150 мм от каждого конца. Затяните до 250 мм, если полоса прогибается.
- Проверьте зазоры между швами, затем заклейте скотчем все швы шириной более 0,5 мм.
- Нанесите тонкий разделительный состав на полоску и окружающую поверхность формы, затем вытрите излишки.
- Установите арматуру, подъемные вставки и розетки, соблюдая прикрытие со скошенного края.
- Заливайте подъемы на 300–500 мм и вибрируйте на расстоянии 100–150 мм от фаски, не касаясь профиля.
- Лечение растительного цикла. Если используется пар, измерьте фактическую температуру формы рядом с магнитами, а не доверяйте манометру камеры.
- Полосы в правильном порядке: отпустите магниты, отведите полосу от бетона под углом 45 градусов, очистите ее и храните в горизонтальном положении.
Если поддон переключается между типами панелей несколько раз за смену, затраты на переналадку отражаются как на боковых формах, так и на самой фаске. Ручная магнитная система превращает этот этап в работу одного человека и сохраняет одну и ту же точку отсчета для направляющей для снятия фаски в каждом цикле.
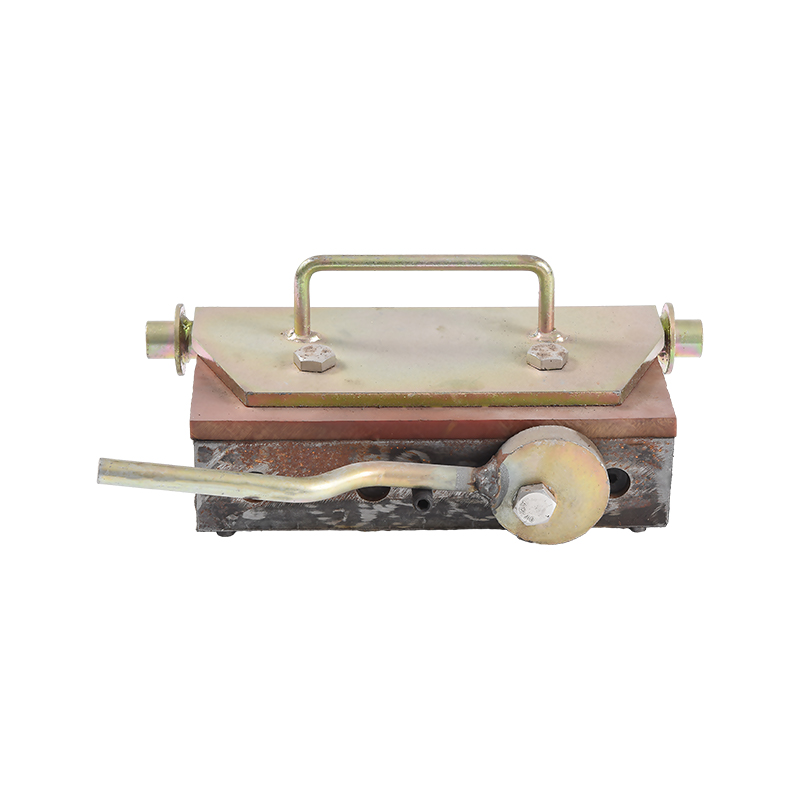
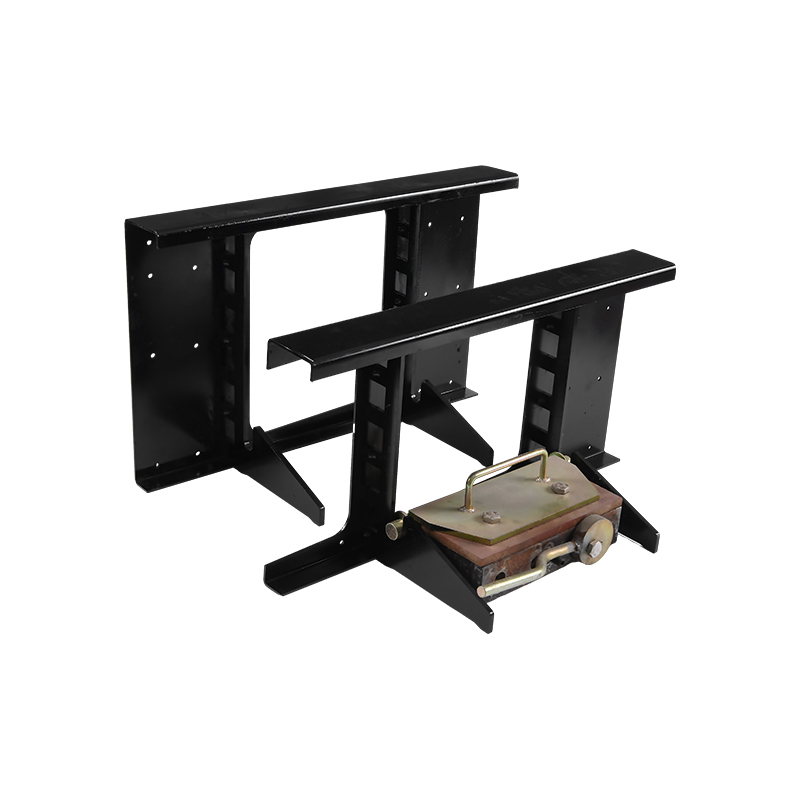 Опалубочный магнит с ручкой Опалубочные магниты с ручками – это оборудование, используемое в строительстве для удержания опалубки на участке. Он включает в себя сильный магнит, встроенный в пластиковый или металлический корпус и... Посмотреть продукт →
Стоимость, время выполнения заказа и что указать в запросе на покупку
Полосы с фасками — это небольшая статья бюджета и большое влияние на колонку доработок. Профиль ПВХ толщиной 20 мм стоит лишь небольшую часть трудозатрат, необходимых для шлифовки и исправления одного бракованного ребра, а магнитный профиль обычно окупает свои дополнительные затраты, когда в первый раз устраняется операция сшивания и заполнения длинной кромки. Число, которое привлекает людей, — это время выполнения заказа: нестандартные углы, профили радиусов и необычные длины обычно возникают в результате специального цикла экструзии, поэтому проект, требующий определенной длины, должен вызвать запрос задолго до первой заливки.
- Длина и угол опоры или радиус, указанные на эскизе с размерами.
- Общая длина и предпочтительная длина ложа, чтобы стыковые соединения располагались вдали от видимых углов.
- Материал формы: сталь, фанера или пластик, а также будут ли использоваться магниты.
- Температура отверждения при использовании пара, чтобы марка магнита соответствовала циклу.
- Требуемый внешний вид: резкая линия тени или мягкий радиус.
- Ожидаемые циклы повторного использования и количество полос, необходимое на поддон.
- Окно поставки и на каких панелях будут опробованы первые полосы.
На стальном поддоне фаска редко работает в одиночку. Боковые профили, боковые направляющие и упорные концы нуждаются в стабильной точке зажима, а магнитные коробки из углеродистой стали обеспечивают эту опору без сварки или крепления болтами к поверхности поддона, что сохраняет поверхность формы плоской для следующего типа панели.
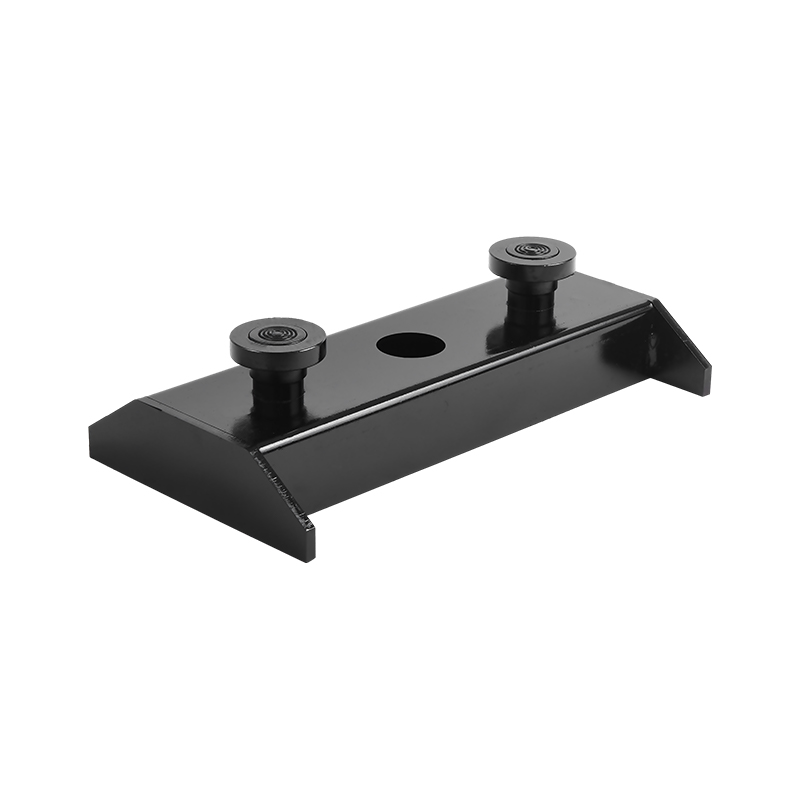 Магнитные ящики из углеродистой стали Магнитный ящик из углеродистой стали изготовлен из металлического углерода и является магнитным. Обычно используется в отраслях производства, транспорта и строительства. Посмотреть продукт →
Кромки сборного железобетона и кромки, отлитые на месте: одна и та же полоса, разные приоритеты
В сборном железобетоне фаска проектируется. Полоса выбирается один раз, монтируется на стальной поддон и повторяется сотни раз, что делает приоритетом повторяемость, магнитную фиксацию и короткое время переналадки. При отливке на месте форма часто используется один или два раза, поэтому преобладают прибитые или скрепленные скобами полосы на фанере, а фаска, скорее всего, будет указана только на открытых краях. Это единственное отличие объясняет, почему один и тот же профиль толщиной 20 мм отлично работает на заводе и создает неровную линию на участке, где кромка фанеры уже была повреждена.
Заводы по производству сборных железобетонных изделий также склонны к стандартизации, а стандартизация устраняет целые категории жалоб. Один размер фаски на форму, магниты в фиксированных положениях и специальная стойка для хранения означают, что замена в середине смены — это двухминутная работа, а не поиск подходящего профиля на складе.
Работа сайта имеет свои правила. Расстояние между скобами от 150 до 200 мм, планки, расположенные заподлицо с лицевой стороной формы, и прямой фанерный край — вот три элемента, которые определяют готовую линию. Если на лестнице или колонне указан радиус, жесткая треугольная полоса заменяется гибкой резиной или обработанным радиусным профилем, и ее приходится фиксировать чаще, поскольку нет плоской задней части, которая могла бы прилегать к форме.
Часто задаваемые вопросы о полосах для снятия фасок по бетону
Какой размер фаски следует использовать на сборной стеновой панели толщиной 150 мм?
Используйте размеры 20 x 20 мм, если в деталях соединения не указано иное. Уменьшите размер до 15 мм, если посадочное место для герметика уже 20 мм или требуется более светлая линия тени, и сохраняйте один размер для каждой видимой грани проекта.
Достаточно ли сильны магниты, чтобы удерживать полосу фаски во время вибрации?
Да, на стальной поверхности. Свежий бетон прижимает полосу к лицу, поэтому магниту остается только перестать скользить и плавать. Крепление на расстоянии от 300 до 400 мм подходит для большинства профилей, а расстояние 250 мм безопаснее при длинных прогонах и толстой заливке.
Сколько заливок выдержит полоса ПВХ с фаской?
Заводы обычно сообщают об 30–60 заливках магнитного ПВХ-профиля и даже больше, если полоса предназначена для одного поддона и очищается после каждого цикла. Практический конец срока службы — это закругленная скошенная поверхность или железная вставка, отделяющаяся от ПВХ.
Можно ли использовать магнитную фаску на деревянной опалубке?
Нет. Для магнитов требуется стальная или стальная форма. На фанерных и деревянных опалубках скрепите полосы скобами с расстоянием между центрами от 150 до 200 мм или используйте контактный клей для одноразовой заливки, когда крепеж не допускается.
Ослабляет ли фаска край бетона?
Ни в каком значимом смысле. Фаска толщиной 20 мм удаляет примерно 200 квадратных миллиметров сечения на метр кромки, что составляет около 0,1 процента от панели толщиной 150 мм, и это обычно повышает долговечность, поскольку тонкие ребра, которые сколы, исчезают.
45 градусов лучше радиуса?
Сорок пять градусов — это стандарт, обеспечивающий ровную линию тени. Радиус от 20 до 25 мм лучше противостоит сколам, поскольку в углу нет тонкого сечения, но стыки между профилями радиуса сложнее сохранить незаметными, поэтому закругленные кромки обычно используются для лестниц, колонн и элементов с выпуклым концом.
Почему вдоль линии фаски имеется плавник?
Почти всегда зазор на стыке двух полос. Концы обрежьте под прямым углом, плотно стыкуйте и заклейте все соединения шириной более 0,5 мм. Ребро толщиной более 1 мм приходится шлифовать на каждой панели, а на эту шлифовку уходят деньги.
Какая температура отверждения является слишком высокой для магнитной фаски?
Это зависит от класса магнита. Стандартные сорта неодима имеют максимальную рабочую температуру около 80 градусов по Цельсию, поэтому паровой цикл при температуре от 60 до 70 градусов по Цельсию возможен, но оставляет небольшой запас. Марки с более высокой коэрцитивной силой или ферритовые сборки более безопасны для магнитов, которые остаются в форме, а профили из ПВХ также заметно размягчаются при температуре выше 70 градусов по Цельсию.
Нужен ли разделительный состав для фасок?
Да, тонкая пленка на скосе и на поверхности формы рядом с ней, протирается, чтобы удалить излишки. Тяжелый слой собирается в нижней части скоса и оставляет ряд отверстий, в то время как отсутствие покрытия вообще рискует, что полоса порвет окантовку или останется застрявшей в панели.
Полоса фаски — дешевая деталь, непропорционально влияющая на внешний вид и доработку. Выбирайте размер в зависимости от толщины элемента и конструкции шва, фиксируйте его достаточно часто, чтобы он не мог двигаться, следите за герметичностью швов и всегда устанавливайте профиль фаской к бетону. Сделайте эти четыре вещи, и аррис позаботится о себе сам.
- Размер 20х20 мм для большинства панелей, 15 мм для тонких сечений, 25 мм для тяжелых элементов.
- Магниты на расстоянии 300–400 мм располагаются по центру стальных поддонов, скобы – на расстоянии 150–200 мм на фанеру.
- Зазоры между швами менее 0,5 мм, иначе ребра будут присутствовать на каждой панели.
- Сопоставьте марку магнита с температурой отверждения, а не с каталожной ценой.
Wewin Magnetics производит профили фасок с магнитной фиксацией, магниты для опалубки и компоненты магнитного зажима для линий по производству сборных железобетонных изделий, включая профили по индивидуальному заказу, изготовленные по чертежам с маркой магнита, выбранной для цикла заводского отверждения. На запросы отвечают в течение 24 часов с предложением размера, угла, железной вставки и доставки.