English
 Español
 русский
 日本語
 عربى
Контент
- 1 Что определяет железобетонный сборный элемент?
- 2 Основные типы сборных железобетонных элементов
- 3 Как производятся сборные железобетонные элементы
- 4 Производственные допуски и контроль качества
- 5 Магнитные системы, ускоряющие производство сборных железобетонных элементов
- 6 Безопасный подъем и перемещение сборных железобетонных элементов
- 7 Как выбрать надежного поставщика сборных железобетонных элементов
- 8 Факторы стоимости, определяющие окончательную цену сборных железобетонных элементов
- 9 Часто задаваемые вопросы о сборных железобетонных элементах
- 9.1 В чем разница между сборным железобетоном и предварительно напряженным железобетоном?
- 9.2 Как долго прослужит сборный железобетонный элемент?
- 9.3 Какова максимальная длина сборного железобетонного элемента?
- 9.4 Можно ли разрезать или модифицировать сборные железобетонные элементы на месте?
- 9.5 Как соединяются между собой сборные железобетонные элементы?
- 9.6 Работают ли магниты опалубки со всеми стальными поддонами?
Каждый строительный проект, основанный на сборных железобетонных элементах, сталкивается с одним фундаментальным вопросом при покупке: как узнать, что компоненты, прибывающие на площадку, будут сочетаться друг с другом, безопасно подниматься и прослужат десятилетия? Ответ заключается в том, как эти элементы проектируются, производятся и обрабатываются. Сборные железобетонные элементы представляют собой структурные или архитектурные компоненты, изготовленные путем заливки бетона в многоразовую форму на заводе, его отверждения в контролируемых условиях, а затем транспортировки на площадку для установки. В этом руководстве описаны основные типы элементов, пошаговый производственный процесс, допуски, контролирующие качество, а также технология магнитной опалубки, которая стала стандартом производительности на современных заводах сборного железобетона.
Что определяет железобетонный сборный элемент?
Сборный железобетонный элемент — это структурный или архитектурный компонент, производимый путем заливки бетона в многоразовую форму на заводе, где условия отверждения контролируются для обеспечения однородности и прочности. Форма, обычно изготовленная из стали, определяет окончательную геометрию изделия. В отличие от монолитного бетона, который формуется и затвердевает в конечном положении на строительной площадке, сборные железобетонные элементы производятся за пределами их конечного местоположения и транспортируются туда после затвердевания.
Три характеристики отличают сборный железобетон от монолитного бетона:
- Контролируемое отверждение: Температура и влажность контролируются на заводе, что обеспечивает более высокую раннюю прочность и меньшее количество дефектов поверхности.
- Стандартизированное армирование: Арматурные каркасы и пряди предварительного напряжения расположены точно, что повышает надежность и устойчивость конструкции.
- Повторяемые допуски: Одна и та же форма позволяет производить идентичные компоненты при больших заказах, что упрощает сборку на месте и сокращает работу по установке прокладок и регулировке.
Согласно Институт сборного/предварительно напряженного бетона (PCI) , контролируемая среда производства сборных железобетонных изделий устраняет большую часть погодных условий, которые влияют на монолитные работы. Заводское литье также позволяет повторно использовать опалубку несколько раз в день, что является основным преимуществом сборных железобетонных конструкций по производительности по сравнению с традиционными бетонными конструкциями. PCI публикует стандарты проектирования и производства с 1950-х годов, и они остаются эталонной основой для большинства проектов сборного железобетона в Северной Америке.
Основные типы сборных железобетонных элементов
Семейство сборных железобетонных изделий обширно, но большинство строительных проектов полагаются на основной набор категорий стандартных элементов. В таблице ниже приведены наиболее распространенные типы, их типичное использование и производственные особенности, которые наиболее важны для каждого из них.
| Тип элемента | Основное приложение | Типичный диапазон размеров | Производственная особенность |
|---|---|---|---|
| Балки и балки | Каркас пола и крыши для парковочных площадок, мостов и промышленных зданий. | Пролет от 6 до 30 м | Предварительно натянутые пряди для длинных пролетов |
| Столбцы | Поддержка вертикальной нагрузки в каркасных зданиях и стадионах | Высота от 3 до 15 м | Стальные формы с регулируемым поперечным сечением |
| Стеновые и фасадные панели | Несущие стены, несущие стены и архитектурные фасады | Высота до 12 м. | Сэндвич-панели имеют изоляционный слой. |
| Пустотные плиты | Полы и крыши в жилых, гостиничных и офисных зданиях. | пролет от 2 до 18 м | Экструдирован на ярусных пластах со сплошными пустотами. |
| Лестницы и площадки | Доступ и выход в коммерческих и жилых зданиях | Стандартная длина полета | Высокие требования к чистоте поверхности |
| Подпорные стены | Удержание грунта для автомагистралей, подвалов и ландшафтного дизайна | Высота от 1 до 8 м | Массивные бетонные или армированные профили |
| Коммунальные сооружения | Люки, своды, трубы, септики и водопропускные трубы | Нестандартные размеры | Коррозионностойкие конструкции смесей |
Как производятся сборные железобетонные элементы
Производство сборных железобетонных конструкций на заводе следует фиксированной последовательности. Каждый шаг влияет на конечное качество элемента, поэтому дисциплина процесса имеет большее значение, чем при любом другом методе литья. Стандартный производственный цикл на заводе ЖБИ выглядит так:
- Подготовка формы: стальную форму очищают, проверяют на предмет деформации и покрывают разделительной смазкой. Магнитная опалубка размещается на стальном поддоне для создания внешнего контура элемента.
- Размещение армирования: Арматурные каркасы или предварительно напряженные пряди помещаются внутрь формы. Для предварительно напряженных элементов пряди натягиваются с заданной силой перед началом бетонирования.
- Встроенные вставки: подъемные анкеры, соединительные пластины, кабелепроводы и фаски фиксируются в своих точных положениях. На этом этапе определяется, можно ли впоследствии поднять, транспортировать и безопасно подключить элемент.
- Бетонирование: Бетон укладывают скипом или насосом и уплотняют с помощью внутренних или настольных вибраторов. Самоуплотняющийся бетон часто используют для изготовления сложных форм с плотной арматурой.
- Отверждение: отверждение паром при температуре от 50 до 70 градусов по Цельсию ускоряет гидратацию и позволяет извлечь из формы в течение 12-24 часов.
- Демонтаж: магнитные ящики отключают, боковые формирователи снимают и готовый элемент поднимают краном с помощью закладных анкеров.
- Отделка и хранение: поверхности шпатлеваются, кромки шлифуются, а элементы до отгрузки хранятся на специально построенных стеллажах.
На этапе распалубки на заводе сборных железобетонных изделий повышается или снижается производительность. Традиционное крепление опалубки болтами или клиньями занимает несколько минут на каждую позицию и требует сверления отверстий в стальном поддоне. Магнитная система опалубки фиксируется непосредственно на поддоне без сверления или сварки и мгновенно освобождается при движении рычага. Вот почему опалубочные магниты стали стандартным инструментом для заводов по производству сборных железобетонных изделий, которым необходимо быстро менять геометрию элементов в ходе нескольких производственных циклов.
Производственные допуски и контроль качества
Управление допусками — это разница между заводом сборного железобетона, который обеспечивает плавную сборку на месте, и заводом, который создает постоянные конфликты во время монтажа. Европейская практика в рамках общей структуры EN 13369 для бетонных изделий заводского изготовления определяет стандартные классы допусков, которые широко применяются на заводах по производству сборных железобетонных изделий. Типичные значения для нормального производства показаны ниже.
| Параметр | Типичная толерантность | Влияние на готовую конструкцию |
|---|---|---|
| Размеры поперечного сечения | /-5 мм | Влияет на посадку конструкции, вес элемента и ширину швов. |
| Общая длина | /-10 мм | Определяет, помещаются ли элементы между колоннами и опорами. |
| Положение подъемных анкеров | /-20 мм | Неправильно расположенные анкеры приводят к небезопасным углам подъема и необходимости повторных работ. |
| Армирующая крышка | 5 мм / -0 мм | Недостаточное покрытие приводит к коррозии и появлению пятен ржавчины на поверхности. |
| Ровность поверхности | 2 мм на 1 м | Влияет на стыки панелей, выравнивание стен и качество видимой поверхности. |
Надежный завод записывает эти измерения для каждой производственной партии и сохраняет записи для покупателя. Если поставщик не может предоставить данные о допусках по запросу, это явный предупреждающий знак. То же самое относится к результатам испытаний бетонного куба и записям о расположении анкеров, которые напрямую влияют на безопасность конструкции на площадке.
Магнитные системы, ускоряющие производство сборных железобетонных элементов
На заводе сборного железобетона каждая минута, потраченная на ремонт или настройку опалубки, — это минута, в которую не производится бетон. Технология магнитной опалубки решает эту проблему напрямую: опалубочный магнит прижимает стальную опалубку к стальному поддону с удерживающей силой в сотни килограммов и освобождает ее простым движением ручки или рычага.
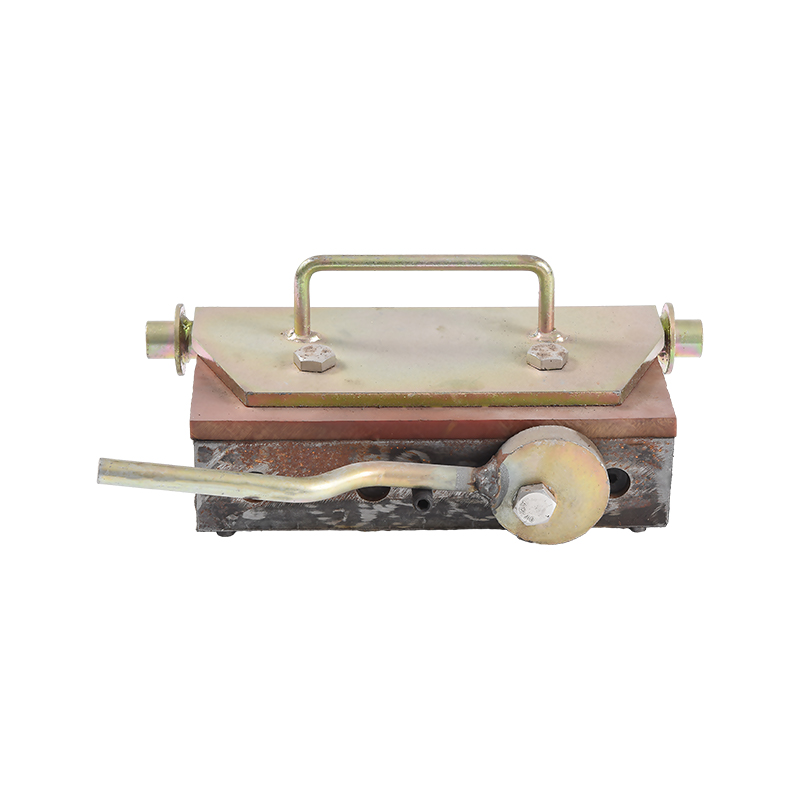
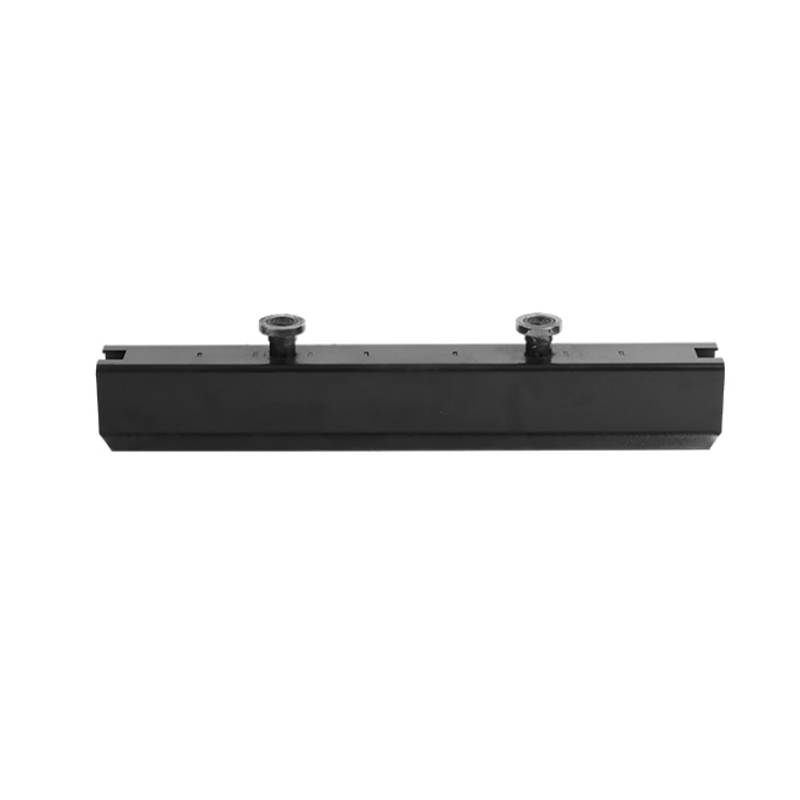
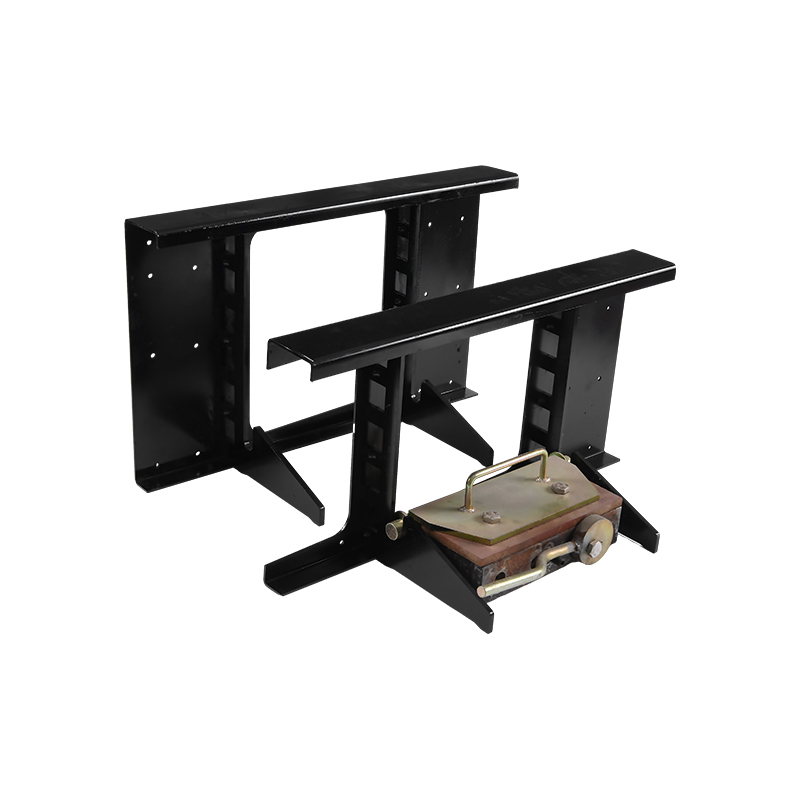 Опалубочный магнит с ручкой для быстрой регулировки опалубки Многоразовый магнитный зажим с прикрепленной ручкой, который фиксирует и освобождает стальную опалубку на четверть оборота, что значительно сокращает время перемещения по сравнению с методами крепления болтами на заводах сборных железобетонных изделий. Посмотреть продукт →
Опалубочные магниты с ручками широко используются на заводах по производству сборных железобетонных изделий, поскольку быстрый поворот на четверть оборота блокирует или освобождает магнит. По сравнению с опалубкой с болтовым креплением магниты значительно сокращают время установки. Например, перемещение бокового формирователя на поддоне для плит длиной 12 м занимает у одного рабочего около 30 секунд на каждый магнит по сравнению с 3–5 минутами на зажим для той же задачи. За смену с 20 этапами перестановки это может сократить трудозатраты на опалубку примерно на 2–3 часа и освободить того же рабочего для других задач.
Вставьте магниты удерживайте резьбовые муфты, подъемные анкеры и другие закладные детали в точном положении перед заливкой бетона. Без магнитного удержания закладные смещаются при вибрации и уплотнении, что приводит к бракованию элементов и дорогостоящим корректировкам места установки. Вставной магнит удерживает закладную заподлицо с поддоном или поверхностью формы, так что после извлечения из формы гнездо располагается точно там, где требуется инженерный чертеж.
 Вставные магниты для точного позиционирования заделки Эти магниты прочно удерживают резьбовые муфты и подъемные анкеры на поверхности опалубки во время заливки бетона, предотвращая смещение и обеспечивая соответствие закладных деталей инженерным чертежам. Посмотреть продукт →
Практические преимущества магнитных систем при производстве сборных железобетонных изделий измеримы и одинаковы на всех предприятиях:
- Не требуется сверление, сварка или заделка стальных поддонов, что позволяет сохранить поверхность поддона и снизить затраты на техническое обслуживание.
- Возможность многократного использования при тысячах заливок, поэтому стоимость оснастки для каждого элемента снижается с каждым производственным циклом.
- Точное позиционирование закладных, исключающее доработку, вызванную смещением гнезд и анкеров.
- Быстрое обучение: новый рабочий может выложить геометрию опалубки за несколько часов вместо дней обучения.
Более подробно о том, как вставные магниты сохраняют свое положение во время вибрации и почему это важно для производства сборных железобетонных изделий, см. в этом техническом обзоре: что такое вставной магнит и его роль в производстве сборного железобетона .
Безопасный подъем и перемещение сборных железобетонных элементов
Подъем — это этап жизненного цикла сборного железобетона с самым высоким риском. Сборный железобетонный элемент весом от 2 до 30 тонн необходимо вынуть из формы, переместить на склад, загрузить на прицеп, а затем установить на строительной площадке. Каждый из этих подъемников зависит от литых подъемных анкеров, которые выбираются с учетом веса элемента и геометрии подъема.
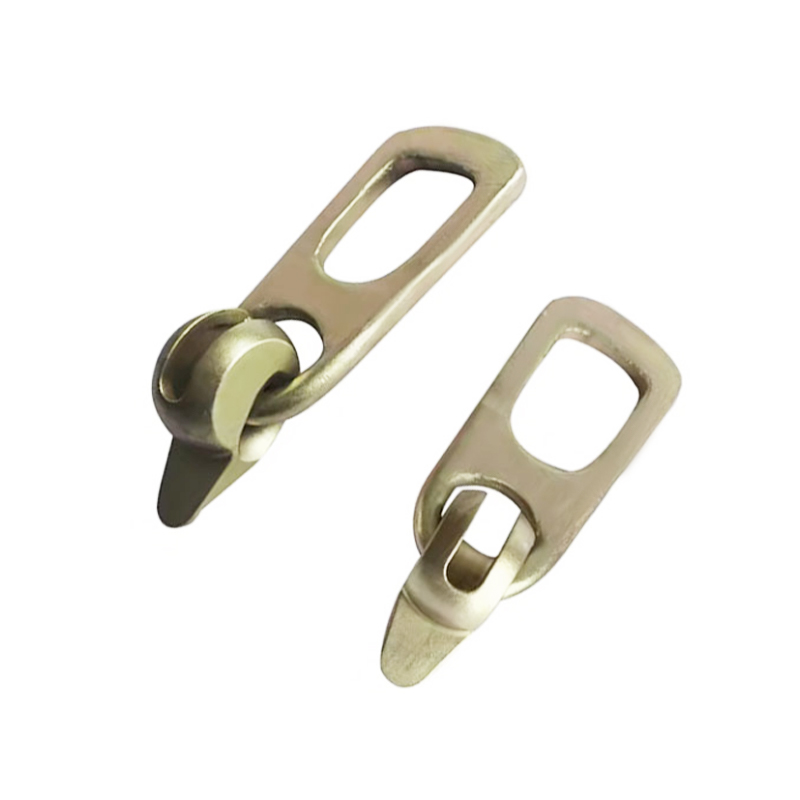
 Монтажный анкер для безопасного подъема сборных железобетонных элементов Литой подъемный анкер с высокой грузоподъемностью и устойчивостью к коррозии, предназначенный для крепления и подъема сборных железобетонных элементов, с вариантами с одним или двумя отверстиями для панелей различного веса. Посмотреть продукт →
Монтажные анкеры заделываются в бетон при заливке и становятся точкой соединения подъемных муфт и цепей. Наиболее распространенными конструкциями являются прямые анкеры с одним отверстием для легких элементов и анкеры с двумя отверстиями, которые позволяют поднимать большие панели и балки в двух точках. Грузоподъемность якоря должна соответствовать динамической нагрузке во время подъема. Широко используемая практика при подъеме сборных железобетонных конструкций заключается в выборе размера анкера таким образом, чтобы его безопасная рабочая нагрузка как минимум в три раза превышала вес статического элемента, который покрывает дополнительные силы, вызванные наклоном, углами тяги и ускорением крана.
Два фактора определяют безопасную подъемную установку:
- Позиция якоря: анкеры, расположенные ближе к углам элемента, снижают напряжения изгиба при подъеме. Стандартное правило двухточечного подъема размещает точки крепления примерно на одной пятой длины элемента с каждого конца.
- Угол подъема: угол между подъемными цепями и поверхностью элемента должен оставаться в пределах от 30 до 60 градусов. Плоские углы подъема ниже 30 градусов увеличивают горизонтальную силу, действующую на анкер, и повышают риск растрескивания бетона вокруг зоны анкера.
Использование подъемных муфт заводского изготовления, соответствующих профилю якоря, и обучение рабочих проверке якорей на наличие повреждений перед каждым подъемом — это непреложная практика на хорошо управляемом заводе сборных железобетонных изделий. Износ якоря и сцепления необходимо регистрировать, а вышедшие из строя компоненты следует немедленно заменять.
Как выбрать надежного поставщика сборных железобетонных элементов
Независимо от того, покупаете ли вы сборные железобетонные элементы для жилого комплекса или заказываете компоненты для промышленного объекта, оценка поставщика должна проводиться по структурированному контрольному списку, а не сравнивать только цену за кубический метр. Долгосрочные издержки плохого поставщика проявляются в задержках на объекте, бракованных элементах и доработках, а не в счетах.
- Производственные мощности и оборудование: спросите о длине станины, наличии пресс-форм, количестве литейных линий и ежедневной производительности. Завод с длинными станинами может обеспечить непрерывное производство слябов более эффективно, чем завод, ограниченный короткими отдельными формами.
- Система крепления и подъема: убедитесь, что на заводе используются стандартные подъемные анкеры и вставленные магниты, соответствующие системе соединений на месте. Несоответствующие системы крепления приводят к дорогостоящим задержкам во время монтажа.
- Рекорды качества: запросите данные о допусках из последних производственных партий, включая результаты испытаний бетонного куба и журналы расположения анкеров. Завод, который не может предоставить эти документы по запросу, представляет собой серьезный риск закупок.
- Гибкость формы: Поставщик, использующий магнитную опалубку, может быстро изменить геометрию элемента, что сокращает время выполнения заказных размеров и делает пересмотр проекта менее болезненным.
- Транспорт и доставка: проверьте расстояние от завода до площадки, максимальную длину элемента, которую могут перевозить прицепы, а также согласовывает ли поставщик графики поставок с монтажной бригадой, чтобы минимизировать время простоя крана.
Для руководителей предприятий, решающих, стоит ли модернизировать текущую опалубку, ассортимент продукции поставщика магнитных инструментов имеет такое же значение, как и возможности поставщика сборного железобетона. Производитель, который понимает как процесс изготовления сборного железобетона, так и применение магнитов, сэкономит вам время на устранение неполадок и уменьшит сбои в производстве. Вы можете ознакомиться с полной линейкой магнитных продуктов на сайте главная страница товара производителя .
Факторы стоимости, определяющие окончательную цену сборных железобетонных элементов
Цена сборных железобетонных элементов не является однозначной цифрой. Окончательная цена за единицу зависит от сложности элемента, амортизации пресс-формы, размера партии и логистики. Понимание этих факторов затрат помогает покупателям договариваться о более выгодных ценах и избегать дорогостоящих сюрпризов. В таблице ниже сгруппированы основные факторы затрат и объясняется, как каждый из них влияет на окончательную цену.
| Драйвер затрат | Влияние на цену | Стратегия снижения затрат |
|---|---|---|
| Стоимость пресс-формы | Высокий для пользовательской геометрии; низкий для стандартизированных элементов | Стандартизируйте размеры и повторно используйте формы в разных проектах. |
| Размер партии | Большие заказы снижают стоимость установки каждого элемента. | Объединение небольших заказов в повторяющиеся производственные циклы |
| Закладные и подъемные анкеры | Добавляет материальные затраты и трудозатраты на размещение. | Используйте стандартные диапазоны анкеров и магнитное размещение, чтобы сократить трудозатраты. |
| Предварительное напряжение | Увеличивает затраты на прядь и натяжение, но уменьшает объем бетона. | Оптимизируйте расположение прядей, чтобы уменьшить собственный вес элемента. |
| Энергия лечения | Паровая обработка потребляет энергию пропорционально времени цикла. | Используйте эффективные системы изоляции и рекуперации тепла. |
| Расстояние транспортировки | Тяжелые элементы стоят значительно дороже за пределами 100 км. | Выберите растение на расстоянии экономичной перевозки от объекта. |
Часто задаваемые вопросы о сборных железобетонных элементах
В чем разница между сборным железобетоном и предварительно напряженным железобетоном?
Сборный железобетон означает, что элемент отливается из его конечного положения, обычно на заводе. Предварительно напряженный бетон означает, что элемент подвергается сжатию с помощью натянутых стальных прядей до приложения эксплуатационных нагрузок. Эти два подхода часто комбинируются: многие сборные железобетонные элементы, особенно балки и пустотные плиты, также подвергаются предварительному напряжению для увеличения несущей способности и уменьшения образования трещин.
Как долго прослужит сборный железобетонный элемент?
Заводской бетон с правильным составом смеси и достаточным армирующим покрытием обычно обеспечивает срок службы от 50 до 100 лет. Фактическая долговечность определяется соотношением воды и цемента, типом цемента, покрытием и арматурой и режимом отверждения, а не самим фактом изготовления сборного железобетона. Сборные элементы, используемые в агрессивных средах, таких как морские конструкции, требуют дополнительных защитных мер и обычно проектируются с более консервативными спецификациями смеси.
Какова максимальная длина сборного железобетонного элемента?
Транспортные ограничения обычно устанавливают практический предел, а не производственные возможности. Типичный прицеп может перевозить сборные железобетонные элементы длиной от 13 до 15 м. При наличии специальных разрешений в некоторых регионах можно перемещать более длинные элементы до 20 м. Для мостовых балок, превышающих транспортные ограничения, сборные элементы изготавливаются сегментами и соединяются на месте путем последующего напряжения.
Можно ли разрезать или модифицировать сборные железобетонные элементы на месте?
Разрезать сборный железобетон на месте, как правило, не рекомендуется, поскольку при этом происходит разрыв предварительно напряженных прядей или арматуры и удаляется защитное бетонное покрытие. Если требуется модификация, инженер должен перепроектировать элемент, или поставщик должен изготовить на заказ элемент с правильной геометрией из формы. Резка поля изменяет структурное поведение элемента способами, которые трудно проверить.
Как соединяются между собой сборные железобетонные элементы?
Наиболее распространенными соединениями являются болтовые планки с литыми раструбами, сварные пластины, заделанные в элементы, а также зацементированные муфтовые соединения для вертикальных элементов. Литые резьбовые муфты, расположенные с помощью вставных магнитов, являются основой болтовых соединений, используемых в большинстве сборных железобетонных конструкций. Конструкция соединения всегда должна соответствовать спецификации инженера, поскольку путь нагрузки зависит от конфигурации соединения.
Работают ли магниты опалубки со всеми стальными поддонами?
Для развития номинальной удерживающей силы магнитам опалубки требуется плоская поверхность из ферромагнитной стали. Толщина поддона не менее 8–10 мм типична для магнитной опалубки. Поддоны с сильной ржавчиной, толстой краской или загрязнением поверхности ослабляют магнитное сцепление, поэтому необходимо поддерживать состояние поверхности поддона. Когда поддон чистый и магнит имеет правильный номинал, удерживающая сила предсказуема и постоянна.
Сборные железобетонные элементы останутся основной частью современного строительства, поскольку они обеспечивают то, чего не может обеспечить бетон, отлитый на месте: стабильное качество, предсказуемые графики и эффективное использование материалов и рабочей силы. Практический урок из этого руководства заключается в том, что успех сборного железобетона зависит не столько от самого бетона, сколько от деталей вокруг него, включая конфигурацию формы, точность установки, выбор подъемных анкеров и рабочий процесс опалубки. Магнитные системы напрямую решают все эти детали, поэтому они превратились из дополнительного аксессуара в стандартное требование на производственных заводах по производству сборного железобетона.
Сравнивая поставщиков, смотрите не только на цену за кубический метр. Попросите записи о допусках, проверьте процедуру установки пресс-формы и убедитесь, что системы подъема и установки соответствуют вашей стратегии подключения на объекте. Вот где настоящая разница в цене и качестве.